
3D Baskı Overhang: Çıkıntı Açıları ve Köprüleme
3D baskı overhang, yani çıkıntı, bir katmanın altındaki katmandan dışarı taşan bölümüdür. Taşma küçükse katman tutunur; büyükse sarkar ve destek gerekir. Köprüleme ise iki nokta arasındaki boşluğun desteksiz geçilmesidir. Bu yazıda çıkıntı açılarının neden sınırlı olduğunu, köprünün nasıl çalıştığını ve bir modelin bu sınırlara göre nasıl tasarlandığını anlatıyoruz.
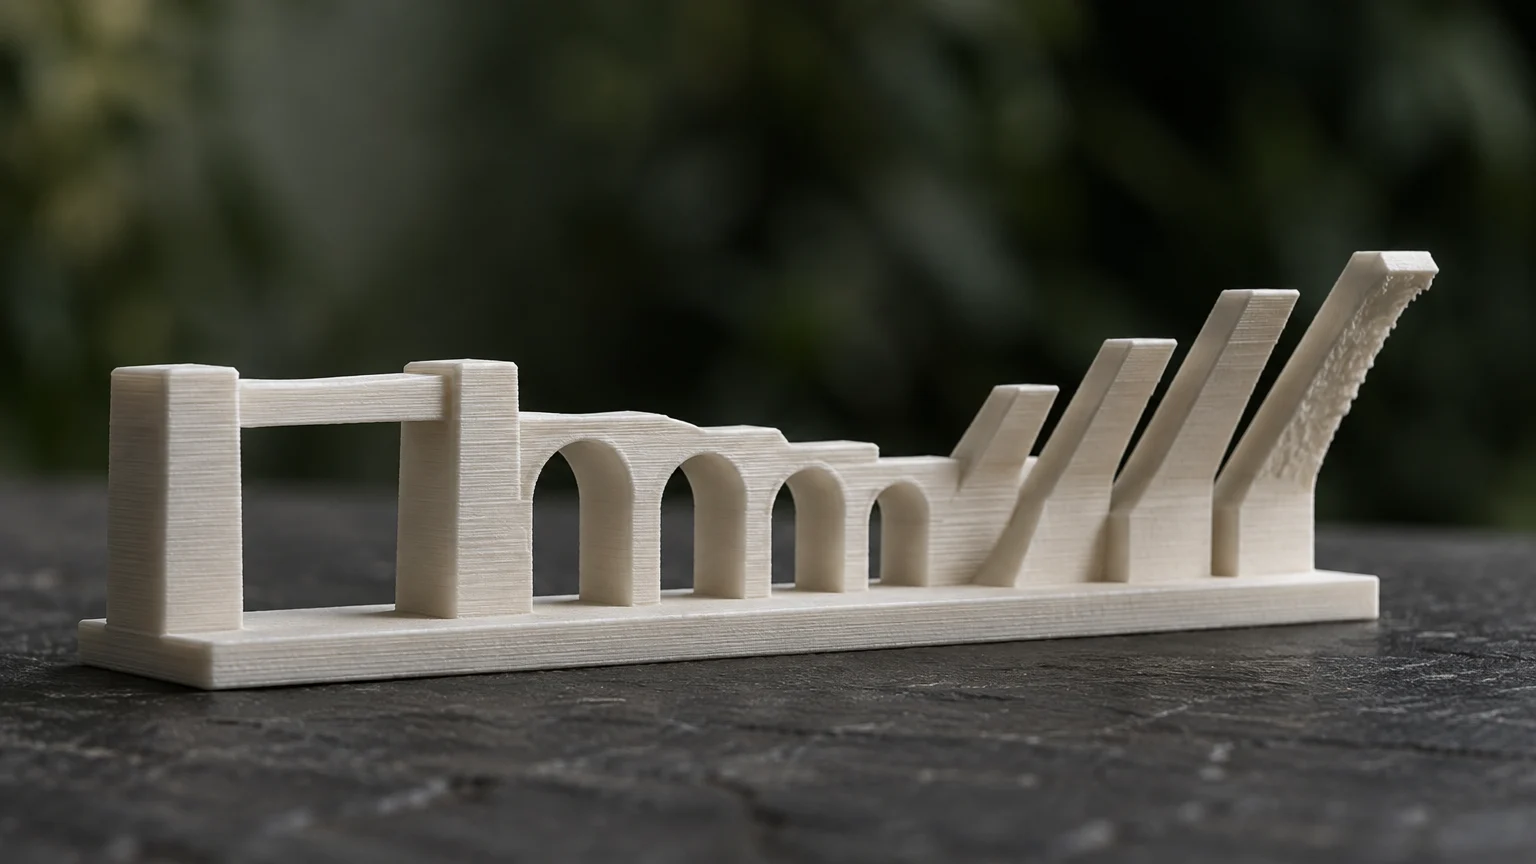
3D baskı overhang nedir?
Filamentle baskıda her katman bir öncekinin üzerine serilir. Duvar dik yükseliyorsa her hat tam olarak altındaki hattın üzerine oturur. Duvar dışa doğru eğildikçe her katman bir öncekinden biraz daha dışarı taşar; hattın bir bölümü alttaki katmana, bir bölümü boşluğa gelir. Boşluğa gelen bölüm büyüdükçe hat tutunmakta zorlanır.
Açı iki biçimde verilir: kimi kaynak yataya, kimi kaynak düşeye göre ölçer; dilimleyici programlar da bu konuda birbirinden ayrılır. Bir sayı okurken hangisinin kastedildiğine bakmak gerekir. Bu yazıda açılar yataya göredir: 90 derece dik bir duvar, 0 derece yatay bir tavandır.
3D baskı overhang sınırı: neden yaklaşık 45 derece?
45 derecede her katman, altındakinden bir katman yüksekliği kadar dışarı kayar. Yaygın ayarlarda hat genişliği katman yüksekliğinin yaklaşık iki katı ya da daha fazlasıdır; bu durumda hattın en az yarısı hâlâ alttaki katmana oturur ve çıkıntı temiz çıkar.
Açı yatıklaştıkça kayma büyür ve hattın tutunan bölümü küçülür. Yaklaşık 45 ile 30 derece arasında çıkıntı çoğu zaman basılır, ama alt yüzey giderek pürüzlenir. Bunun altında hatlar sarkar ve destek gerekir. Bu sayılar kesin sınırlar değil, yaklaşık bölgelerdir; sonuç malzemeye, soğutmaya ve ayara göre değişir.
Çıkıntının kalitesini ne belirler?
- Katman yüksekliği: katman inceldikçe her katmanın dışarı kayması azalır; aynı açı daha temiz basılır.
- Soğutma: dışarı taşan hat, sarkmadan önce katılaşmalıdır. PLA güçlü soğutmayla çıkıntıları iyi taşır; az soğutmayla basılan malzemelerde sınır daha erken gelir.
- Hız: çıkıntıda yavaşlamak, hattın yerine oturmasına ve soğumasına zaman tanır. Dilimleyiciler çıkıntı bölgelerinde hızı kendiliğinden düşürebilir.
- Sıcaklık: gereğinden sıcak basılan malzeme daha akışkandır ve daha kolay sarkar.
- Hat genişliği: geniş hat, aynı kaymada alttaki katmana daha fazla oturur.
Aynı eğimin iki yüzü: alt yüz ve üst yüz
Eğimli bir duvarın iki yüzü vardır ve ikisi farklı davranır. Aşağı bakan yüz çıkıntıdır; kalitesini hattın ne kadar tutunduğu belirler. Yukarı bakan yüzde tutunma sorunu yoktur, ama eğim yatıklaştıkça katmanlar basamak basamak görünür. Katman yüksekliğini düşürmek ikisine de iyi gelir: alt yüzde kayma, üst yüzde basamak küçülür.
Etki orantılıdır: katman yüksekliği yarıya indiğinde, aynı açıda her katmanın dışarı kayması da yarıya iner. Bedeli süredir; aynı yükseklik için katman sayısı iki katına çıkar.
Kötü bir çıkıntı nasıl görünür?
Sınırı aşan bir çıkıntının alt yüzeyinde hatlar birbirinden ayrılır ve aşağı doğru sarkar; yüzey pürüzlü, düzensiz bir doku alır. Kenarlar sıcakken yukarı doğru kıvrılabilir; kıvrılan kenar bir sonraki katmanda baskı kafasına sürter. Kusur çoğu zaman yalnızca alt yüzdedir: parçanın üstten ve yandan görünüşü temiz kalır.
Bu yüzden karar, alt yüzün görünüp görünmeyeceğine bağlıdır. Göz hizasının üzerine asılan bir duvar objesine alttan bakılır ve aşağı bakan yüzeyleri görünür; masada duran bir objede aynı yüzeyler görünmez.
Köprüleme nasıl çalışır?
Köprü, iki dayanak arasında havada geçen yatay bir bölümdür. Baskı kafası bir dayanaktan başlar, malzemeyi boşluğun üzerinden gergin bir hat olarak çeker ve karşı dayanağa bağlar. Hat iki ucundan tutunduğu için, tek ucundan tutunan bir çıkıntının yapamadığını yapar: altında hiçbir şey olmadan yatay ilerler.
Köprünün ilk katmanı her zaman biraz sarkar ve alt yüzü, tablaya oturan bir yüzey kadar düzgün olmaz. Üzerine gelen katmanlar yüzeyi kapatır ve üst yüz düz çıkar. PLA ile birkaç santimetrelik açıklıklar genellikle temiz geçilir; açıklık büyüdükçe sarkma artar ve bir noktadan sonra destek gerekir.
- Kısa yön: köprü hatları açıklığın kısa kenarı boyunca atılır.
- Soğutma: hat, gergin durduğu anda katılaşmalıdır.
- Sağlam dayanak: köprünün iki ucu da dolu bir yüzeye oturmalıdır; ince bir duvara bağlanan köprü o duvarı çeker.
Çıkıntı mı, köprü mü?
İkisi sık karıştırılır. Ölçüt basittir: bölümün iki ucu da bir yere dayanıyorsa köprüdür, yalnızca bir ucu dayanıyorsa çıkıntıdır. Yatay bir raf ya da ucu boşta kalan bir kol köprülenemez; ya açısı değiştirilir ya da desteklenir. Tasarımda bir çıkıntıyı köprüye çevirmek, örneğin boşta kalan ucun altına ince bir dikme eklemek, çoğu zaman desteği gereksiz kılar.
Çıkıntı sınırına göre tasarım
- Alt kenarda yuvarlatma yerine pah kullanın. Yuvarlatılmış bir alt kenar yataya çok yakın bir açıyla başlar; 45 derecelik pah baştan sona basılabilir.
- Yatay delikleri damla biçiminde, geniş açıklıkları kemer biçiminde tasarlayın; ikisi de tepe noktasındaki yatay bölümü ortadan kaldırır.
- Düz tavanlar yerine eğimli geçişler kullanın.
- Kabartma yazıyı ve ince ayrıntıyı aşağı bakan yüzeylere koymayın; çıkıntının alt yüzünde ayrıntı kaybolur.
- Modeli bölmeyi düşünün: tek parçada çıkıntı olan bir yüzey, ayrı basıldığında tablaya oturan düz bir yüzey olabilir.
Organik biçimlerde çıkıntı
Figürlerde ve dekor parçalarında açı tek bir değer değildir; yüzey boyunca sürekli değişir. Bir hayvan başında çene altı, kulak arkası ve burun altı aynı parçanın en yatık bölgeleridir. Bu tür modellerde amaç bütün çıkıntıları yok etmek değil, yatık bölgeleri görünmeyen ya da zımparayla kolay düzeltilen yüzeylere denk getirmektir.
Elde zımparalanıp boyanacak parçalarda hafif pürüzlü bir çıkıntı yüzeyi büyük sorun değildir; zımpara ve astar bunu kapatır. Ham bırakılacak parçalarda ise çıkıntının alt yüzü olduğu gibi görünür.
Sınır her makinede aynı mı?
Hayır. Sınırı soğutmanın gücü, malzeme, katman yüksekliği ve hız birlikte belirler. Bu yüzden sınır bir kural olarak değil, denenerek bulunur: açısı kademe kademe artan küçük bir deneme parçası, o makinenin ve o malzemenin nerede bozulmaya başladığını gösterir.
Destek gereken yerde ne yapıldığını ayrı bir yazıda anlattık: 3D baskı destek yapıları: nerede gerekir, nasıl temizlenir?
Katman yüksekliğinin yüzeye etkisini ayrı bir yazıda anlattık: Katman yüksekliği ve yüzey kalitesi
Dosya gönderirken
Modelinizi çıkıntı açılarına göre sizin düzenlemeniz gerekmez. Dosyayı baskıdan önce inceliyor, destek ihtiyacına bakıyor ve sorun varsa söylüyoruz. Parçanın hangi yüzeyinin görüneceğini yazmanız, çıkıntıların hangi tarafa alınacağını belirler.
Tek parça ve prototip işlerin kapsamını ayrı bir sayfada topladık: Prototip ve tek parça 3D baskı
Dosyanızı ve görünecek yüzeyi teklif formuna yazın; çıkıntı ve destek planı teklif aşamasında netleşir: Teklif formu
Aurecort 3D
İlgili sayfalar: Nasıl üretiyoruz · Süreç · Objeler · Teklif · Prototip ve tek parça 3D baskı