
3D Baskı Destek Yapıları: Nerede Gerekir, Nasıl Temizlenir?
3D baskı destek yapıları, parçanın havada kalan bölümlerinin altına basılan ve baskı bitince sökülen geçici yapılardır. Destek olmadan basılamayan biçimler vardır; öte yandan her destek, değdiği yüzeyde iz bırakır ve temizlik ister. Bu yazıda desteğin nerede gerektiğini, hangi türlerinin bulunduğunu, nasıl azaltıldığını ve baskıdan sonra nasıl temizlendiğini anlatıyoruz.
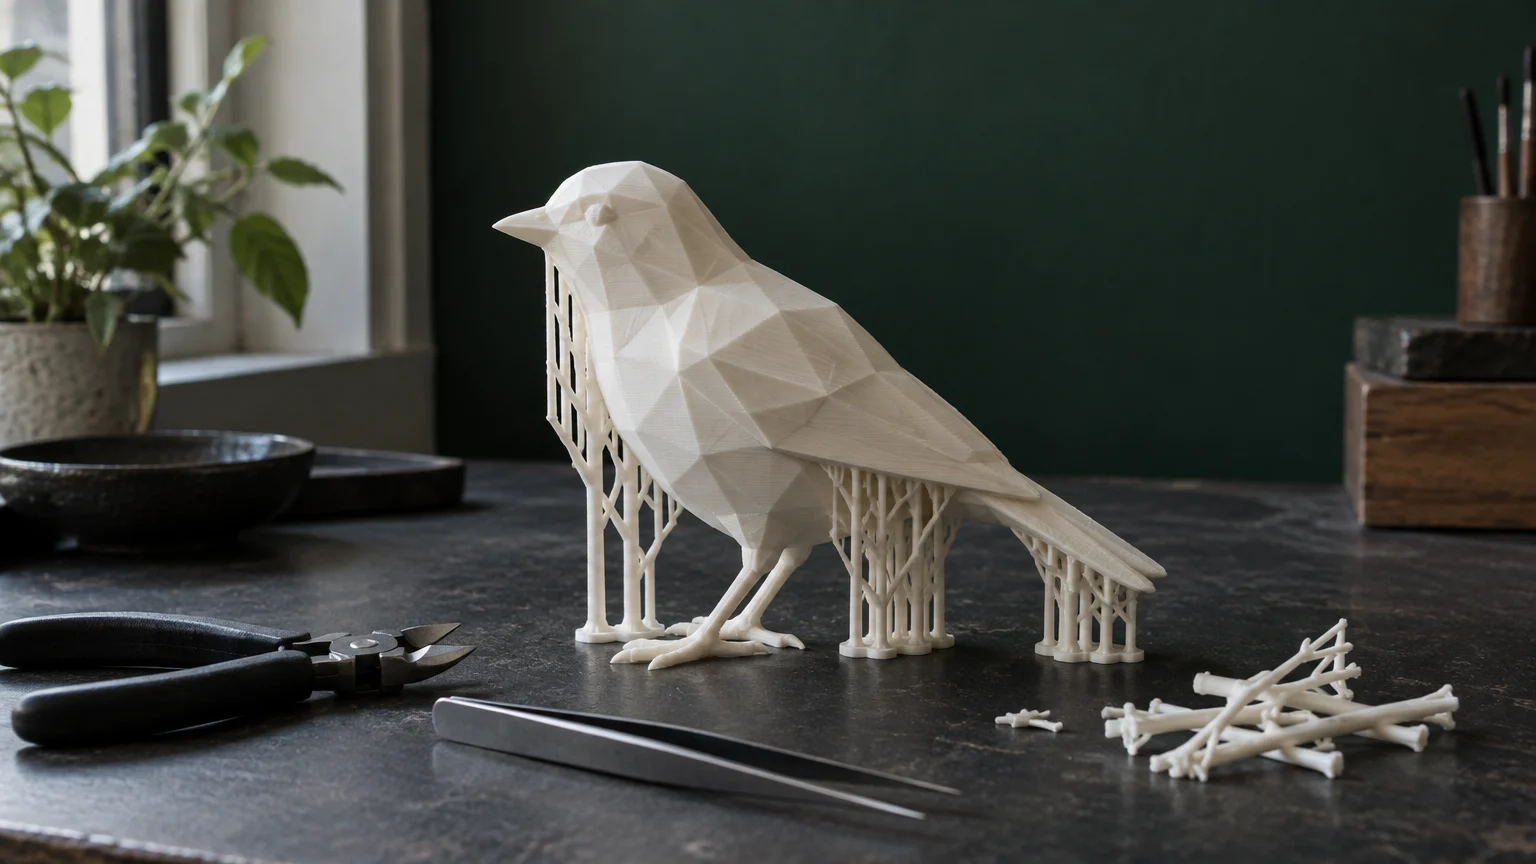
3D baskıda destek neden gerekir?
Filamentle baskıda her katman, altındaki katmanın üzerine serilir. Altında hiçbir şey olmayan bir noktaya malzeme bırakılırsa tutunacak yer bulamaz ve sarkar. Destek, bu boşluğu baskı süresince dolduran bir iskeledir: parçayla birlikte katman katman yükselir, görevi bitince sökülür.
Destek üretimin doğal bir parçasıdır, bir hata değildir. Ama bedeli vardır: malzeme ve süre harcar, söküldüğü yüzeyde iz bırakır ve elle temizlik gerektirir. Bu yüzden amaç desteği tamamen kaldırmak değil, gereken yerde ve en az izle kullanmaktır.
Destek nerede gerekir?
- Yatık çıkıntılar: yataya göre yaklaşık 45 dereceden daha yatık duran yüzeyler çoğu zaman destek ister; daha dik eğimler genellikle desteksiz basılır.
- Uzun köprüler: iki nokta arasında havada geçen yatay bölümler. Kısa açıklıklar desteksiz geçilir; açıklık uzadıkça orta kısım sarkar.
- Havada başlayan bölümler: parçanın geri kalanına yukarıdan bağlanan, aşağı doğru sarkan uçlar. Bunların ilk katmanının oturacağı hiçbir yer yoktur.
- Yatay delikler ve kemerler: küçük çaplı deliklerin üst kısmı desteksiz kapanır; çap büyüdükçe tepe noktası destek ister.
Bu sınırlar kesin değildir. Malzeme, soğutma, katman yüksekliği ve baskı hızı, bir çıkıntının desteksiz ne kadar temiz çıkacağını değiştirir.
Bir örnek: arkası tablaya oturacak biçimde basılan bir duvar objesinde düz arka yüz destek istemez. Öne doğru uzanıp aşağı bakan bölümler ise, örneğin bir çıkıntının alt yüzü, havada kalır ve desteğe oturur.
Destek türleri
- Izgara destek: tabladan dik yükselen, çizgilerden ya da ızgaradan oluşan klasik yapı. Geniş ve düz alt yüzeyleri iyi taşır; temas alanı geniş olduğu için izi de geniştir.
- Ağaç destek: bir gövdeden dallanarak yalnızca gereken noktalara ulaşan yapı. Figür gibi organik biçimlerde daha az yüzeye dokunur ve daha kolay sökülür; geniş düz yüzeyleri taşımakta zayıftır.
- Parçaya oturan destek: tabladan değil, parçanın alt bölümlerinden başlayan destek. İki yüzeyde birden iz bırakır; mümkünse kaçınılır.
- Ayrı malzemeden destek: çok malzemeli makinelerde desteğin tamamı ya da yalnızca parçaya değen katmanı, gövdeden kolay ayrılan başka bir malzemeden basılabilir.
Çift nozullu ve hotend değiştiren makinelerin bu konudaki farkını ayrı bir yazıda anlattık: Bambu Lab H2 serisi: H2D, H2S ve H2C farkları
Destek ile parça arasındaki boşluk
Destek parçaya yapışık basılmaz; ikisinin arasında çok küçük bir boşluk bırakılır. Bu boşluk, desteğin sökülebilmesini sağlar. Boşluk büyüdükçe destek kolay ayrılır, ama üzerine oturan yüzey daha pürüzlü çıkar; küçüldükçe yüzey düzelir, ama destek parçaya kaynar ve sökülürken yüzeyi koparır.
Desteğin en üstünde, parçaya en yakın yerde sık örülmüş birkaç katman bulunur. Arayüz denen bu katmanlar, üzerine basılan yüzeye daha düzgün bir zemin sağlar. Boşluk ve arayüz ayarı malzemeye ve katman yüksekliğine göre seçilir; tek bir doğru değer yoktur.
Desteğin kendi yoğunluğu da ayarlanır. Seyrek destek kolay sökülür, ama üzerindeki yüzeyi daha az taşır; sık destek yüzeyi düzgün tutar, daha çok malzeme harcar ve daha zor sökülür.
Destekli yüzey neden farklı görünür?
Desteğe oturan yüzey, tablaya oturan ya da yukarı bakan yüzeyle aynı çıkmaz. Altındaki boşluk nedeniyle hatlar hafifçe sarkar, temas noktalarında küçük çapaklar kalır ve yüzey mat, pürüzlü bir doku alır. Zımpara bu dokuyu büyük ölçüde giderir; yine de en temiz sonuç, desteğin görünecek yüzeye hiç gelmemesidir.
Görünen yüzeyin destekten nasıl uzak tutulduğunu ayrı bir yazıda anlattık: Parça yönlendirme: dayanım, yüzey ve destek
Boyanacak parçada ve ham parçada destek
Elde boyanacak işlerde destek izini saklamak daha kolaydır: zımpara ve astar küçük izleri kapatır. Ham bırakılacak bir parçada ise zımparalanan bölge çevresinden farklı görünür; katman dokusu kaybolur ve yüzey matlaşır. Bu yüzden ham parçada destek görünmeyen bir yüzeye alınır ya da model desteksiz basılacak biçimde uyarlanır.
Destek süreyi ve teklifi nasıl etkiler?
Destek de basılan malzemedir: parçayla birlikte basılır, sonra atılır. Yoğun destek isteyen bir model, aynı ölçüdeki desteksiz bir modele göre daha uzun sürede basılır; temizliği elle yapıldığı için işçilik de ekler. Bu nedenle destek, ölçü ve yüzey işlemiyle birlikte teklifi etkileyen ayrıntılardan biridir.
3D baskı destek ihtiyacını azaltmanın yolları
- Yönlendirme: modeli birkaç derece döndürmek bazen bütün bir destek bölgesini ortadan kaldırır.
- Bölme: tek parça hâlinde her yönde destek isteyen bir model, ikiye bölündüğünde çoğu zaman iki parça da desteksiz basılabilir.
- Pah: keskin yatay bir çıkıntının altına eğim vermek, yani köşeyi 45 dereceye yaklaştırmak, desteği gereksiz kılabilir.
- Delik biçimi: yatay bir deliği tam daire yerine üstü sivrilen damla biçiminde tasarlamak, tepe noktasındaki desteği kaldırır.
- Kalıcı destek: sökülecek bir destek yerine, tasarımın parçası olan ince bir kaburga ya da dolgu eklemek.
Bu kararların çoğu tasarım aşamasında verilir. Bitmiş bir dosyada yapılabilecek olan, yönlendirmeyi ve destek ayarını en iyi duruma getirmektir.
3D baskı destek temizliği: adım adım
- Parçanın soğumasını bekleyin. Tabladan yeni alınmış parça ılıkken yumuşaktır; destek koparılırken ince bölümler eğilebilir.
- Büyük destek bloklarını elle ayırın. Desteği parçaya doğru bastırmadan, dışa doğru çekin; ince bölümlerin yanında parçayı diğer elinizle gövdesinden tutun.
- Dar ve derin yerlerde ince uçlu pense kullanın; desteği tek seferde değil, küçük parçalar hâlinde alın.
- Yüzeyde kalan çapakları yan keski ya da maket bıçağıyla alın. Bıçağı yüzeye yatık tutun ve kendinizden uzağa doğru çalışın.
- Destekli yüzeyi zımparalayın: kaba kumla izleri alın, ince kumla yüzeyi eşitleyin.
- Parça boyanacaksa astar, kalan küçük izleri kapatır; derin izler ise astarın altından okunur ve astardan önce giderilmelidir.
Destek parçaları koparken sıçrayabilir; koruyucu gözlük takmak basit ve yerinde bir önlemdir.
Zımpara, astar ve boya adımlarını ayrı bir yazıda anlattık: PLA baskı nasıl boyanır?
Destek temizliğinde sık yapılan hatalar
- Parça soğumadan desteği koparmak
- Desteği bükerek ya da kanırtarak çıkarmak; kuvvet ince bölüme biner ve onu kırar
- Bütün desteği tek hamlede sökmeye çalışmak
- Çapakları zımparayla almaya çalışmak; önce kesilir, sonra zımparalanır
- Derin destek izinin üzerine doğrudan astar atmak
Sipariş verirken destek için ne söylenir?
Desteğin nereye geleceğini sizin belirlemeniz gerekmez; yönlendirme ve destek yerleşimi dilimleme aşamasında atölyede seçilir. Bizim için gereken bilgi şudur: parçanın hangi yüzeyi görünecek ve destek izi hangi yüzeye düşmemeli?
Parçayı, destek ihtiyacını en aza indirecek açıyla konumlandırıyoruz. Destek gereken yüzeylerde kalan izleri elde temizleyip zımparalıyoruz. Parça ham bırakılacaksa bunu baştan yazın; yerleşim ona göre yapılır.
Tek parça ve prototip işlerin kapsamını ayrı bir sayfada topladık: Prototip ve tek parça 3D baskı
Parçanızın görünecek yüzeyini teklif formuna yazın; destek yerleşimi ona göre planlanır: Teklif formu
Aurecort 3D
İlgili sayfalar: Nasıl üretiyoruz · Süreç · Objeler · Teklif · Prototip ve tek parça 3D baskı