
3D Baskı Hızı ve Kalite: Hız Yüzeyi Nasıl Etkiler?
3D baskı hızı ile kalite arasında doğrudan bir bağ vardır: baskı kafası hızlandıkça süre kısalır, ama yüzeyde titreşim izi, köşe kusuru ve parlaklık farkı gibi izler belirir. Hangi hızın doğru olduğu makineye değil, parçaya bağlıdır. Bu yazıda hızın yüzeyi nasıl etkilediğini, hızı gerçekte neyin sınırladığını ve hangi parçada hangisinin öncelikli olduğunu anlatıyoruz.
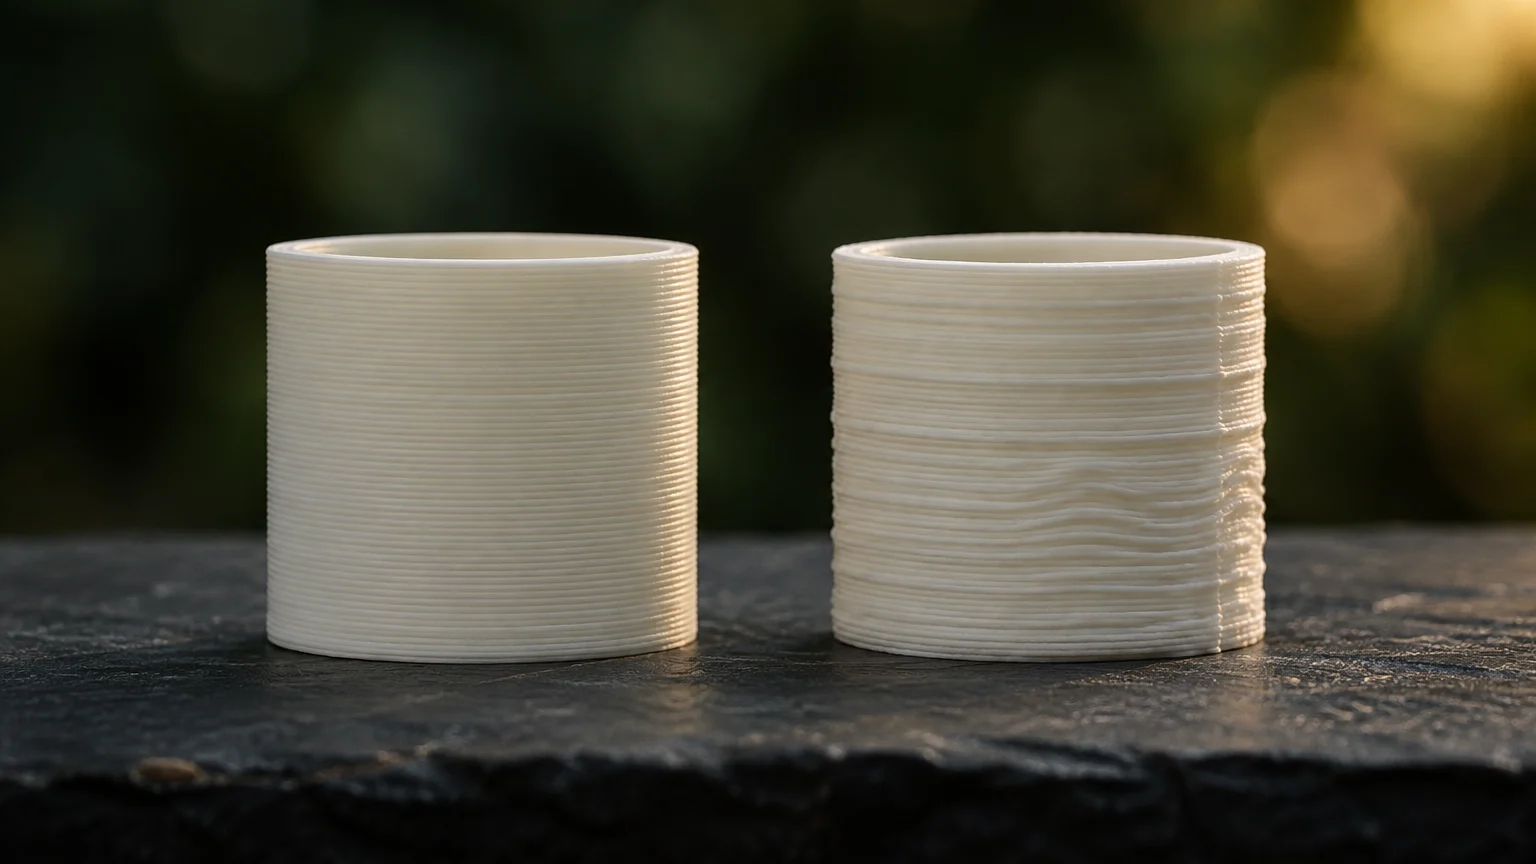
3D baskı hızı tek bir sayı değildir
Bir baskıda tek bir hız yoktur. Dış duvar, iç duvar, dolgu, üst yüzey, ilk katman, köprü ve malzeme vermeden yapılan geçişler ayrı hızlarla basılır. Yüzey kalitesini belirleyen bunlardan biridir: dış duvar. Dolgu ve iç duvarlar görünmediği için hızlı basılabilir; dış duvar ise parçanın görünen yüzüdür.
Hızın yanında ivme de vardır: baskı kafasının hedef hıza ne kadar çabuk ulaştığı. Küçük ve çok köşeli bir parçada kafa, ayarlanan hıza hiç ulaşamadan yön değiştirir; böyle parçalarda süreyi hız değil, ivme belirler.
Bir makinenin duyurulan en yüksek hızı ile bir parçanın basıldığı hız aynı şey değildir; bunu makineleri anlattığımız yazıda da belirttik: Bambu Lab H2 serisi: H2D, H2S ve H2C farkları
Hız arttıkça yüzeyde ne olur?
- Titreşim izi: baskı kafası bir köşede ani yön değiştirdiğinde gövde titreşir ve köşeden sonra yüzeyde dalgalı, gölge gibi bir iz kalır. Güncel makineler bu titreşimi ölçüp hareketi ona göre düzeltir; iz azalır, ama sınır ortadan kalkmaz.
- Köşe kusuru: hızlanma ve yavaşlama anlarında nozuldaki basınç değişir. Köşelerde malzeme birikebilir ya da eksik kalabilir; keskin köşeler yuvarlanır.
- Yetersiz soğuma: katman, üzerine yenisi gelmeden katılaşmalıdır. Hızlı basılan küçük kesitlerde ısı birikir; ince uçlar yumuşar, çıkıntılar sarkar.
- Eksik malzeme: nozulun birim zamanda eritebileceği malzeme sınırlıdır. Bu sınır aşıldığında hatlar incelir, yüzeyde boşluklar belirir ve katmanlar birbirine zayıf bağlanır.
- Parlaklık farkı: aynı malzeme yavaş basıldığında daha parlak, hızlı basıldığında daha mat görünür. Hızın değiştiği bölgeler arasında yüzeyde ton farkı oluşur.
3D baskı hızını gerçekte ne sınırlar?
Üç sınır vardır ve hangisine önce ulaşılacağı parçaya göre değişir. Birincisi erime kapasitesidir. Basılan malzeme miktarı hat genişliği, katman yüksekliği ve hızın çarpımıdır; bu yüzden kalın katman ve geniş hatla basılan bir parça, aynı hızda ince katmanlı bir parçadan daha fazla malzeme ister ve sınıra daha erken dayanır.
İkincisi soğutmadır: malzeme ne kadar hızlı serilirse serilsin, katılaşması için gereken süre değişmez. Üçüncüsü mekaniktir: gövdenin ve hareket sisteminin titreşmeden kaldırabildiği ivme. Büyük ve düz yüzeyli parçalarda erime kapasitesi, küçük ve ayrıntılı parçalarda soğutma ve ivme belirleyici olur.
İlk katman, dolgu ve malzeme
İlk katman her işte yavaş basılır. Parçanın tablaya tutunması bu katmana bağlıdır; burada kazanılan birkaç dakika, yerinden oynayan bir parçayla kaybedilen saatlerin yanında önemsizdir.
Dolgu deseni de hızı etkiler. Düz hatlardan oluşan desenler hızlı basılır. Gyroid gibi sürekli kıvrılan desenlerde baskı kafası düz hatlardaki hızına ulaşamaz ve sık yön değişimi gövdeye titreşim olarak yansır; hız ve ivme buna göre sınırlanmazsa bu titreşim dış yüzeyde iz bırakabilir.
Dolgu desenlerinin farkını ayrı bir yazıda anlattık: Gyroid kafes nedir, neden sağlamdır?
Malzeme de sınırı değiştirir. PLA kolay erir ve güçlü soğutmayı kaldırır; bu yüzden hızlı basılmaya en uygun malzemelerdendir. Esnek malzemeler ise yavaş basılır. Üretimimiz PLA iledir.
Hız mı, katman yüksekliği mi?
Baskı süresini kısaltmanın iki yolu vardır: daha hızlı basmak ya da daha kalın katmanla basmak. İkisi yüzeyde farklı iz bırakır. Kalın katman, eğimli yüzeylerde basamak izini büyütür; yüksek hız ise titreşim izi ve köşe kusuru getirir. Zımparalanıp boyanacak bir parçada basamak izi astarla kapanır; ham bırakılacak bir parçada ikisi de görünür.
Katman yüksekliğinin yüzeye ve süreye etkisini ayrı bir yazıda anlattık: Katman yüksekliği ve yüzey kalitesi
Hız dayanımı da etkiler
Hızın bedeli yalnızca görünüşte ödenmez. Malzeme nozuldan tam erimeden çıkarsa alttaki katmana iyi kaynamaz; parça dışarıdan düzgün görünür, ama katmanları ayırmaya çalışan bir yük altında daha kolay açılır. Yük taşıyacak parçalarda hız, yüzeyden önce bu nedenle sınırlanır.
Hız kusurları sonradan düzeltilebilir mi?
Bir bölümü düzeltilebilir. Titreşim izi yüzeysel bir dalgadır; zımparayla alınır, ama geniş düz yüzeylerde bu zahmetli bir iştir. Yuvarlanmış bir köşe zımparayla keskinleşmez. Eksik malzemeden kaynaklanan boşluklar ve zayıf katman bağı ise yüzeyin değil, parçanın yapısının sorunudur ve sonradan giderilemez.
Hangi parçada hız, hangi parçada yüzey?
- Boyanacak dekor parçası: zımpara ve astar küçük kusurları kapatır, ama belirgin titreşim izi ve yuvarlanmış köşeler astarın altından okunur. Dış duvar sakin, dolgu hızlı basılır.
- Ham bırakılacak görünür parça: yüzey olduğu gibi kalacağı için dış duvar yavaş ve sabit hızla basılır; hız değişimi parlaklık farkı olarak görünür.
- Görünmeyecek ya da yalnızca ölçüsü sınanacak prototip: süre önceliklidir; hız, dayanımın izin verdiği yere kadar artırılır.
- Küçük ve ince ayrıntılı parça: ayarlanan hıza zaten ulaşılmaz. Burada önemli olan, her katmana soğuması için yeterli süreyi tanımaktır; gerekirse baskı bilerek yavaşlatılır.
Hızı iki katına çıkarmak süreyi yarıya indirir mi?
Hayır. Hız ayarı yalnızca kafanın düz hatlarda ulaşabildiği en yüksek değeri belirler. Köşelerde yavaşlama, kısa hatlar, katman değişimleri ve malzeme vermeden yapılan geçişler bu ayardan aynı oranda etkilenmez. Çok köşeli bir modelde hız ayarını yükseltmek süreyi az kısaltır; uzun ve düz hatlardan oluşan bir modelde etkisi daha büyüktür.
Sürede asıl belirleyici olan, parçanın hacmi ve katman sayısıdır. Bu yüzden büyük bir parçada süreyi kısaltmak için önce yönlendirmeye, katman yüksekliğine ve iç doluluğa bakılır; hız en son başvurulan ayardır.
3D baskı hızı siparişte neyi değiştirir?
Sipariş verirken hız seçmeniz gerekmez. Bizim için gereken iki bilgi vardır: parçanın yüzeyinden ne beklediğiniz ve varsa tarihiniz. Hız, bu ikisine göre atölyede belirlenir.
Elde boyanan parçalarda sürenin önemli bir bölümü baskıdan sonra geçer: zımpara, astar ve boya elde yapılır. Bu işlerde baskıyı hızlandırmak teslim tarihini az değiştirir, yüzey hazırlığını ise uzatabilir. Tarih sıkışıksa konuşulacak olan çoğu zaman hız değil, yüzey işleminin kapsamıdır.
Tek parça ve prototip işlerin kapsamını ayrı bir sayfada topladık: Prototip ve tek parça 3D baskı
Yüzey beklentinizi ve tarihinizi teklif formuna yazın; baskı planı ona göre yapılır: Teklif formu
Aurecort 3D
İlgili sayfalar: Nasıl üretiyoruz · Süreç · Objeler · Teklif · Prototip ve tek parça 3D baskı