
3D Baskı Nasıl Çalışır? FDM ve Reçine (SLA) Karşılaştırması
3D baskı tek bir yöntem değil, bir yöntemler ailesi. Masaüstü üretimde en çok kullanılan ikisi FDM ve reçine (SLA/DLP). Aralarındaki fark sadece “kalite” değil; dayanım, ölçü ve maliyet de değişiyor.
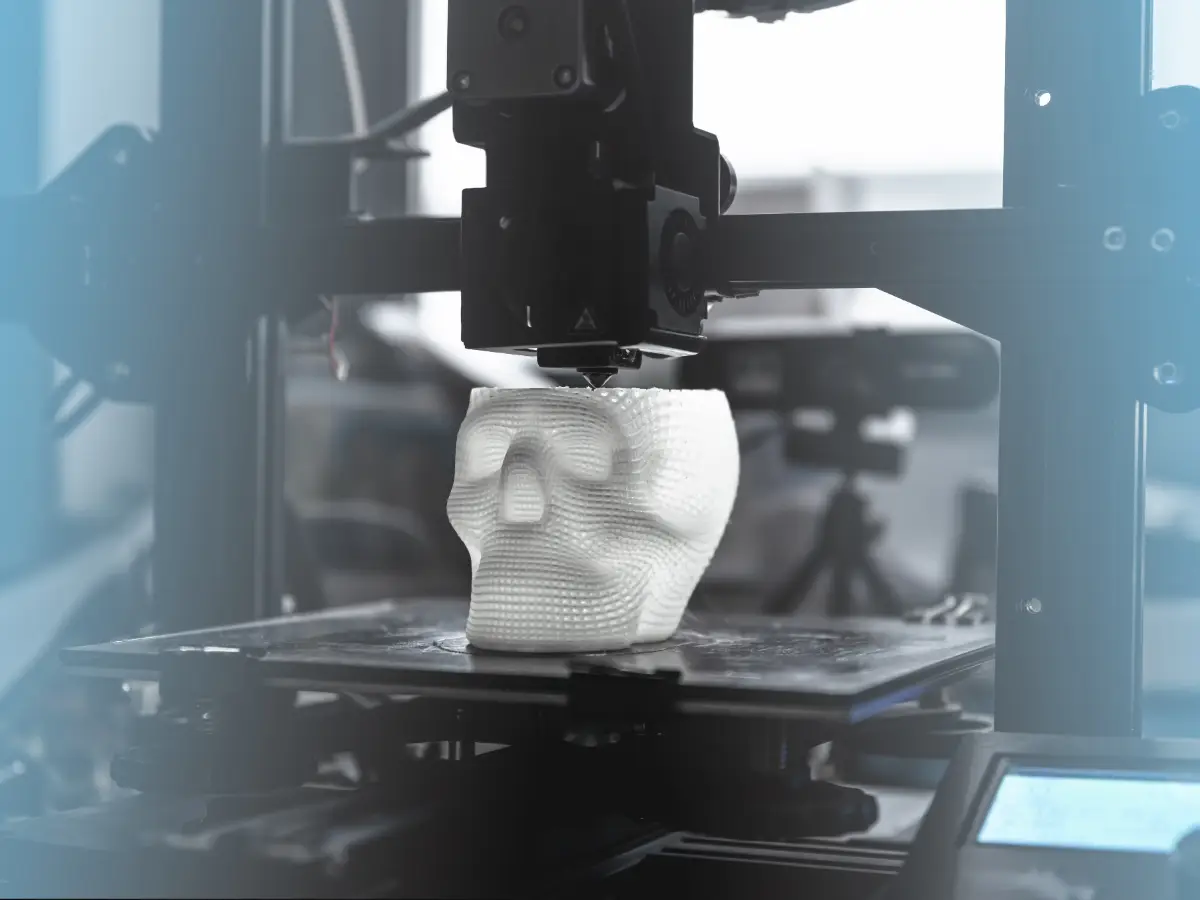
Ortak mantık: katman katman üretim
Her eklemeli üretim yöntemi aynı fikre dayanır: üç boyutlu model, yazılım tarafından yatay dilimlere ayrılır; makine bu dilimleri alt alta üretir. Talaşlı imalatta malzemeden parça çıkarılır, burada ise malzeme eklenerek parça oluşur. Bu yüzden karmaşık iç geometriler, boşluklu yapılar ve organik formlar 3D baskıda ek maliyet çıkarmaz.
FDM: eriyik filament biriktirme
Makaradan gelen plastik filament, ısıtılmış bir nozuldan geçerek erir ve tabla üzerine çizilir. En yaygın, en ekonomik ve en büyük hacimlerde çalışılabilen yöntem budur.
Güçlü olduğu yerler
- Mekanik parçalar: Fonksiyonel prototipler, tutucular, aparatlar, muhafazalar.
- Büyük ölçü: Yüzlerce milimetrelik parçalar makul maliyetle üretilir.
- Malzeme çeşitliliği: PLA, PETG, ABS, ASA, TPU (esnek) ve karbon katkılı filamentler.
Sınırları
Katman izleri çıplak gözle görülür. Çok ince detay (0,3 mm altı yazı, saç teli kalınlığında ayrıntı) güvenilir şekilde çıkmaz. Katmanlar arası bağ, katman düzlemine dik yönde daha zayıftır; parçayı tasarlarken yük yönü hesaba katılmalıdır.
Reçine (SLA / DLP / LCD)
Sıvı fotopolimer reçine, UV ışıkla katman katman sertleştirilir. Yüzey neredeyse pürüzsüz çıkar, çok küçük detaylar korunur.
Güçlü olduğu yerler
- Detay: Minyatür, takı modeli, diş ve kuyumculuk uygulamaları, ince dokular.
- Yüzey: Zımparasız bile temiz; boyaya çok uygun bir zemin verir.
- Boyutsal kararlılık: Küçük parçalarda ölçü tutarlılığı yüksektir.
Sınırları
Reçine parçalar genelde daha kırılgandır ve uzun süreli UV altında sararabilir. Baskı sonrası yıkama ve UV kürleme adımları gerekir. Baskı hacmi FDM'e göre küçüktür ve birim maliyet daha yüksektir.
Yan yana karşılaştırma
| FDM | Reçine (SLA/DLP) | |
|---|---|---|
| Tipik katman | 0,10 – 0,30 mm | 0,025 – 0,10 mm |
| Yüzey | Katman izi görünür | Neredeyse pürüzsüz |
| Dayanım | Yüksek, tokluk iyi | Sert ama kırılgan |
| Maksimum ölçü | Büyük parçalar mümkün | Küçük–orta |
| Birim maliyet | Düşük | Yüksek |
| Baskı sonrası iş | Destek temizliği | Yıkama + UV kür + destek temizliği |
| En uygun iş | Fonksiyonel parça, aparat, muhafaza | Minyatür, takı, yüksek detaylı görsel model |
Hangi durumda hangisi?
Parça bir işi yapacaksa — takılacak, vidalanacak, yük taşıyacaksa — FDM ile başlayın. Parça bakılacaksa — sergilenecek, boyanacak, kalıp modeli olacaksa — reçine düşünün. Kararsız kaldığınız noktada iki yöntemle birer numune almak, tartışmaktan hızlı sonuç verir.
Elinizde model varsa STL, STEP, OBJ veya 3MF olarak gönderin; hangi yöntemin işinize uyduğunu ve tahmini süreyi birlikte netleştirelim. Modeliniz yoksa çizimden başlıyoruz.
Tasarımda iki pratik not
- Duvar kalınlığı: FDM'de 1,2 mm altı duvarlar kırılgan olur; reçinede 0,8 mm çoğu durumda yeterlidir.
- Yön: Parçanın tablaya hangi yüzüyle oturduğu hem yüzey kalitesini hem dayanımı belirler. En görünür yüz, destek almayacak şekilde konumlandırılır.